
Warum ein einzelner Messwert die Prozessfähigkeit im Spritzguss nur bedingt widerspiegelt
Ein Wert, der in der Kunststoffbranche oft zitiert wird ist der Schmelze-Massefließindex, kurz MFI – oder auch sein Pendant, der Schmelze-Volumenfließindex MVR. Beide gehören zum Standardrepertoire, wenn es darum geht, das Fließverhalten eines Materials einzuschätzen. Und ja, für eine schnelle Wareneingangskontrolle taugen sie durchaus: Der Kunststoff wird auf eine definierte Temperatur gebracht, mit einem festgelegten Gewicht belastet und durch eine kleine Düse gepresst. Was in zehn Minuten austritt, wird gemessen – fertig ist der Vergleichswert, mit dem sich Chargenschwankungen recht zuverlässig aufspüren lassen.
Nur: Dort erreicht die Aussagekraft des MFI-Wertes bereits seine Grenzen.
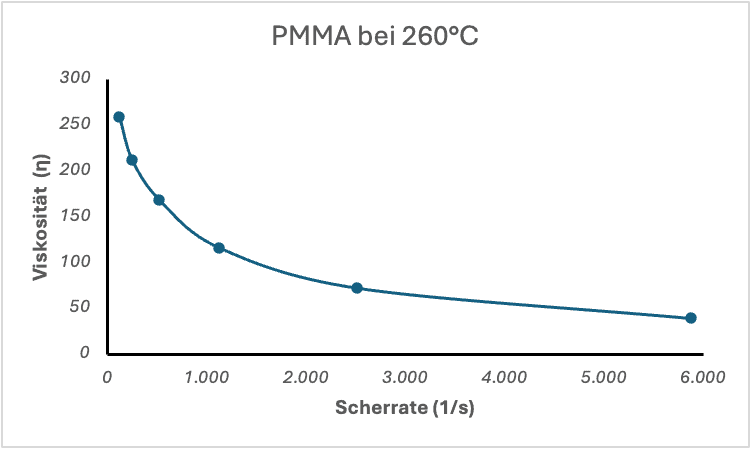
Kunststoffe verhalten sich beim Fließen scherverdünnend. Vereinfacht gesagt: Je mehr Scherung, desto dünnflüssiger wird die Schmelze. Wie signifikant diese Scherung ausfällt, hängt stark vom Verarbeitungsverfahren ab. Extrusion arbeitet eher im unteren Scherbereich, Spritzguss dagegen bei deutlich höheren Scherraten. Das lässt sich gut an einer typischen Viskositätskurve ablesen, etwa bei PMMA bei 260 °C: Bei niedriger Scherrate liegt die Viskosität bei über 250, bei knapp 6.000 1/s fällt sie auf unter 40. Ein und dasselbe Material, aber zwei völlig unterschiedliche Fließzustände – je nachdem, an welcher Stelle im Prozess man misst.
Grenzen des MFI-Werts im Spritzguss-Prozess
Und hier liegt das eigentliche Problem: Das Prüfgewicht beim MFI-Test erzeugt eine feste, aber vergleichsweise geringe Scherkraft. Gemessen wird also nur der untere Scherbereich – dort, wo die Viskosität naturgemäß hoch ausfällt. Für die realen Bedingungen im Spritzguss, wo weit höhere Scherraten herrschen, sagt dieser Wert schlicht wenig aus. Man bekommt eine Zahl, aber keine belastbare Aussage darüber, wie sich das Material tatsächlich im Verarbeitungsprozess verhält.
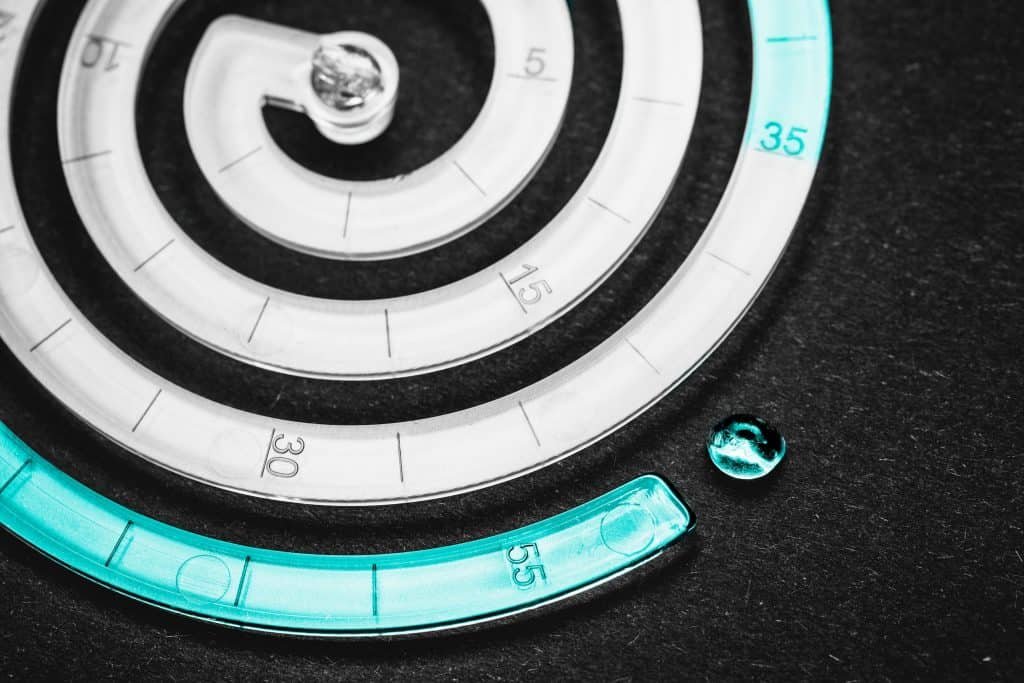
Wer die Prozessfähigkeit eines Materials wirklich beurteilen will, kommt an einer Fließspirale kaum vorbei. Die entsteht unter realen Bedingungen direkt an der Spritzgussmaschine, und die Fließlänge lässt sich anhand einer Skala präzise ablesen. Weil hier die tatsächlichen Prozessparameter einfließen, ist die Aussagekraft ungleich höher als bei einem reinen MFI-Wert.
Wie groß der Unterschied sein kann, zeigt sich an einem Beispiel, das viele überrascht: Schon eine Veränderung des MFI um lediglich 5 % kann sich in der Fließspirale in einer Fließlängenverbesserung von bis zu 50 % niederschlagen.
Warum uns diese Thematik beschäftigt? Die bFI-Technologie sorgt für einen echten Flow-Boost – ohne dass die mechanischen Eigenschaften darunter leiden. Doch oft zeigt sich das nicht allein im MFI-Wert und der Nutzen für unsere Kunden versteckt sich, trotz seiner Größe, in diesen physikalischen Gegebenheiten. Kommen Sie deshalb jederzeit gern auf uns zu und lassen Sie uns ins Gespräch kommen!
Neueste Kommentare